Коли клапан великого діаметра виходить з ладу на місці, першопричину зазвичай можна знайти на етапі механічної обробки, а не на ущільнювальному матеріалі. Некруглий корпус клапана, поверхня фланця, яка більше не є плоскою, або ущільнювальна поверхня з шорсткою обробкою протікають під робочим тиском, незалежно від того, наскільки ретельно був зібраний клапан. Ця прихована залежність є причиною того, чому досвідчені покупці роблять якість обробки своїм першочерговим критерієм відбору при виборі виробника клапанів для ліній великого діаметру.
Основний висновок: Точність обробки, а не тільки якість матеріалу, вирішує, чи зможе великий клапан утримувати номінальний тиск і досягти очікуваного терміну служби. Вкажіть вимірювані допуски для биття отвору, площинності фланця та шорсткості поверхні та вимагайте задокументованих даних перевірки перед прийняттям доставки.
Фізика великих клапанів посилює невеликі похибки обробки. Відхилення в 0,10 мм, яке було б нешкідливим для 2-дюймового клапана, стає проблемою ущільнення на клапані 400 мм або більше, оскільки периметр ущільнення довший, і похибка розподіляється по ньому нерівномірно. Результатом є нерівномірний контактний тиск, передчасний знос сідла та більші зусилля приведення в дію. Чотири області заслуговують на найбільшу увагу в будь-якому великоклапанному проекті:
Великі виливки знімають залишкову напругу, коли метал видаляється, а корпус деформується. Надійний процес забезпечує цю релаксацію шляхом обробки в два етапи: чорнова обробка, за якою слід чистовий прохід на тій самій установці.
Ущільнювальні поверхні у великих клапанах із металевим сидінням зазвичай мають Ra від 1,6 до 3,2 мкм. Шорсткіші поверхні затримують частинки, прискорюють ерозію сідла та збільшують момент відриву.
Отвір, який направляє запірний елемент, і протилежний отвір повинні мати одну центральну лінію в жорстких межах. Невідповідність проявляється у вигляді залипання, нерівномірного зносу та внутрішнього витоку.
Механічна обробка виявляє пористість, шлакові включення та зміни твердості, які були непомітні на необробленому литті. Ультразвуковий або проникаючий контроль після чорнової обробки є єдиним способом виявити їх на ранній стадії.
Інженери все частіше використовують абразивні суспензії перетинні клапани великого діаметра саме тому, що вони зменшують кількість поверхонь, які можуть вийти з ладу. Металевий корпус має прямий отвір, а еластомерна втулка поглинає знос і забезпечує ущільнення, тому критичні оброблені ділянки обмежені поверхнями фланців, які підтримують втулку.
 Постачальники пережимних клапанів великого діаметру, компанія - Anhui Fengchi Pump Valve Manufa Fengchi - це постачальники та компанія пережимних клапанів великого діаметра в Китаї, оптова торгівля пережимними клапанами великого діаметра онлайн, порівняно зі звичайними... Переглянути продукт →
Просити постачальника про «високу точність» менш ефективно, ніж вказувати реалістичні, вимірні межі. У виробництві великої промислової арматури з номінальним діаметром від DN 300 до DN 1200 зазвичай використовуються такі діапазони:
| Особливість | Типовий діапазон | Чому це важливо |
|---|---|---|
| Биття кузова | 0,05–0,15 мм | Запобігає нерівномірному ущільнювальному тиску навколо запірного елемента |
| Площиність торця фланця | ≤ 0,10 мм на 300 мм | Запобігає протіканню фланців і нерівномірним навантаженням на болти |
| Шорсткість ущільнювальної поверхні | Ra 1,6–3,2 мкм | Зменшує знос сидінь і захоплення частинок |
| Концентричність отвору стебла | ≤ 0,05 мм | Забезпечує плавне спрацьовування та рівномірне стиснення |
| Рівномірність товщини стінок | ± 10% від номінального | Підтримує постійний тиск і вагу закидання |
Якщо клапан має пережимну конструкцію, округлість отвору та вирівнювання фланців також визначають, чи можна встановити втулку без скручування та защемлення. Зверніться до посібник із визначення розмірів пережимного клапана великого діаметра щоб конвертувати ваш робочий тиск, швидкість потоку та розмір труби в правильний розмір корпусу, перш ніж запитувати пропозицію.
Найдорожчі помилки обробки - це ті, які виявлені пізно. У наведеній нижче діаграмі порівнюється відносна вартість виявлення дефекту обробки у великому клапані на різних етапах проекту з вартістю перевірки в процесі, прийнятою за одну одиницю:
Практичний сенс простий. Виробник, який вимірює биття отвору та площинність, поки деталь ще затиснута, може виправити відхилення за лічені хвилини. Той самий дефект, виявлений на зібраному клапані, потребує розбирання, повторної механічної обробки та нового випробування тиском, і може навіть бути знищеним корпусом, коли закінчиться допуск на механічну обробку. Після встановлення клапана кожна година простою помножується на втрату виробництва, тому оператори гірничої промисловості та водопостачання тепер вимагають фактичних записів перевірки перед відправкою.
Три приховані індикатори варто перевірити у вашого постачальника:
Несправності, пов’язані з механічною обробкою, нерівномірно розподілені по галузях. Кругова діаграма нижче показує приблизну частку установок клапанів великого діаметру, у яких якість обробки є домінуючим фактором надійності, на основі поточних даних промислового проекту:
Видобуток виділяється тим, що рідина переносить тверді речовини. У великій лінії шламу будь-який витік швидко розмивається та розширюється, а поверхня сидіння з поганою обробкою може вийти з ладу протягом кількох тижнів. Засувки шламові ножові і пережимні клапани використовуються в цих лініях, оскільки їх механічно оброблені сідла та змінні втулки розроблені для багаторазового впливу абразивних середовищ.
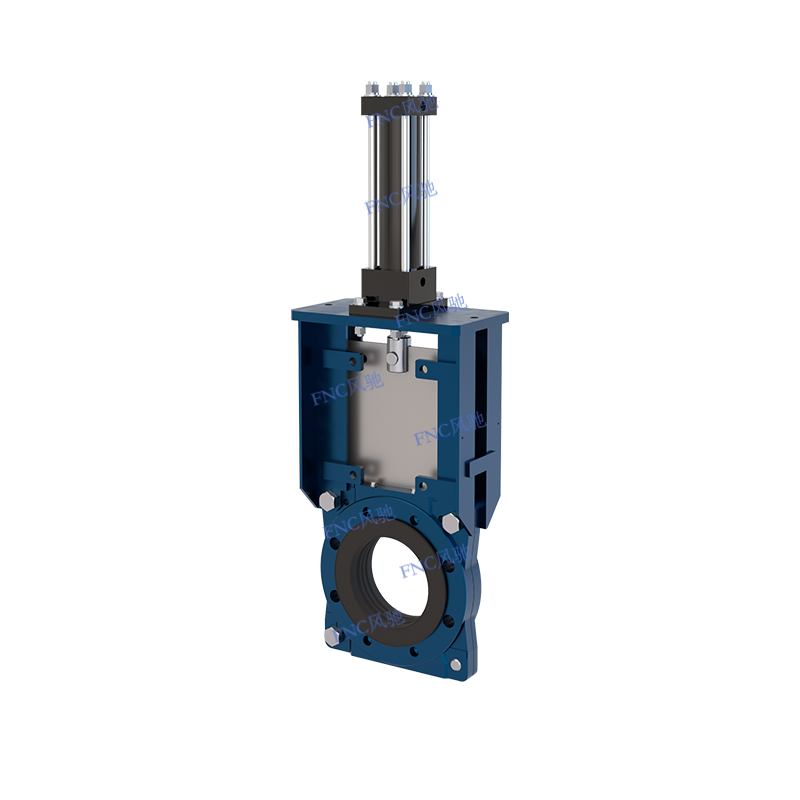 Постачальники ножових засувок KGV-D, компанія - Виробник насосних клапанів Anhui Fengchi Fengchi - це постачальники та компанія ножових засувок KGV-D у Китаї, оптова торгівля ножовими засувками KGV-D онлайн, FNC Surry Knife Gate Va... Переглянути продукт →
Дисциплінована послідовність виробництва виглядає простою, але копіювати її дорого. Чотири етапи визначають остаточну якість будь-якого великого корпусу клапана, і кожен додає вимірну цінність проекту:
Хімічний склад, твердість і ультразвуковий контроль на пористість. Відбраковка дефектного лиття тут дозволяє уникнути всіх подальших витрат на обробку.
Знімає залишкову напругу, щоб корпус не деформувався під час остаточної обробки або після встановлення під тиском.
Виконайте чорнову різьбу, дайте тілу розслабитися, а потім обробіть отвір і торці фланця в одній установці. Виміряйте биття та шорсткість перед розтисканням.
Гідростатичні випробування корпусу та сідла відповідно до застосовного стандарту, із записаними фактичними значеннями та відстеженням до числа нагрівання лиття.
Логіка рентабельності інвестицій проста: якщо заплатити трохи більше за кузов, оброблений за такою технікою, ви позбавитеся від додаткових витрат. У контурах гною, пережимні клапани з пневматичним приводом великого діаметра пропонують додаткову економічну перевагу, оскільки рукав є єдиним компонентом для носіння; його можна замінити без повторної механічної обробки і без зняття корпусу з трубопроводу.
 Постачальники пневматичних пережимних клапанів великого діаметру, компанія - Anhui Fengchi Pump Fengchi - це постачальники та компанія пневматичних пережимних клапанів великого діаметра в Китаї, оптова торгівля пневматичними пережимними клапанами великого діаметра на... Переглянути продукт →
Перед замовленням переконайтеся, що постачальник може обґрунтувати свої вимоги про допуск. Найбільш практичним кроком є організувати перевірку заводу : перевірте верстати, контрольне обладнання та фактичні записи з останньої партії. Виробник, який може показати вам процес, майже завжди надасть кращий клапан, ніж той, який показує лише каталог.
Якість обробки продовжує впливати на обслуговування після встановлення клапана. Кілька дисциплін відрізняють клапан, що не потребує технічного обслуговування, і повторювану проблему:
З точки зору відповідності, відповідайте сертифікати виробника відповідно до юрисдикції вашого проекту: ISO 9001 для системи управління якістю, маркування CE відповідно до Директиви про обладнання, що працює під тиском для європейських проектів, і задокументовані сертифікати гідростатичних випробувань для кожного клапана. Якщо матеріал корпусу критично важливий для безпеки, вимагайте сертифікати на матеріал EN 10204 типу 3.1, щоб можна було простежити тепло лиття від ливарного цеху до встановленого клапана.
Якість обробки непомітна на фотографії готового виробу, але вона визначає перші кілька років служби. Ставте правильні запитання щодо допусків, перевірки та дисципліни процесу та вибирайте виробника, який може підтвердити і те, і інше — тому що у клапанах великого діаметру оброблений корпус є основою, від якої залежить будь-який інший компонент.

Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Copyright© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Пережимний клапан високого тиску на замовлення


 EN

