
 EN

Пережимний клапан із закритим корпусом
Cat:Пережимні клапани
Принцип роботи закритого пережимного клапана FNC® простий. У відкритому положенні клапан забезпечує повний прохід, забезпечуючи необмежений поті...
See DetailsВитягніть поворотний зворотний клапан із лінії скидання хвостів після восьми місяців експлуатації, і пошкодження рідко стає несподіванкою. Шарнірний штифт має овальну форму, поверхня диска має яскравий ерозійний півмісяць, де тверді частинки стискаються між диском і сідлом, а нижній фланець демонструє точкову картину повторного гідроудару. Кожен з цих дефектів був помітний ще три місяці тому.
Технічне обслуговування зворотного клапана не вдається на більшості заводів з однієї конструктивної причини: клапан розташований на лінії без запірного клапана перед ним, без байпасу та тестового порту, тому перевірка відкладається, поки щось не зламається. Практичне рішення полягає в тому, щоб ставитися до зворотного клапана як до активу, стан якого контролюється з дня його встановлення, і визнати, що в абразивних умовах інколи найекономнішою стратегією є відсутність ремонту взагалі.
Висновок, спереду
Зворотний клапан має чотири зношувані поверхні та одну без зношування. Знання того, яка з них погіршує якість, говорить вам, як часто слід відкривати лінію та які запчастини належать на полиці.
Диск ніколи не сидить ідеально під час роботи з гною. Плівка твердих частинок знаходиться між диском і сідлом при кожному закриванні, і кожен цикл стирає трохи ширший шлях контакту. Як тільки ця смуга розширюється приблизно на 20 відсотків від початкової ширини, витік стає безперервним, а не періодичним.
Поворотні та подвійні пластини мають мертвий об’єм за елементом закриття. Грубі частки осідають там, хід диска скорочується, і зрештою клапан залишається частково відкритим. Оператори зазвичай сприймають це спочатку як насос, який не тримає заливку, а не як несправність клапана.
Кожне замикання навантажує шпильку. Знос проявляється у вигляді нахилу диска, що створює нерівномірний контакт сідла та прискорює ерозію лише з одного боку. Зазор між штифтами легко виміряти мікрометром і є найкращим індикатором залишкового терміну служби.
Металевий диск, що закривається проти зворотного потоку зі швидкістю 3 м/с, може створити стрибок тиску, який у кілька разів перевищує тиск у магістралі. Докази зазвичай з’являються на фланцях, опорах і зварних швах, а не в самому корпусі клапана, тому пошкодження від удару часто неправильно діагностують як проблему трубопроводу.
Підйомні, осьові та кулькові конструкції спираються на пружину або еластомер для повернення закриття. Тепло та хімічний вплив зміцнюють еластомер, пружина втрачає попереднє натягування, і клапан починає стукати. Балаканина чутна, але коли вона стає достатньо гучною, щоб помітити, сидіння вже пошкоджено.
У таблиці нижче наведено порівняння п’яти конструкцій, які найчастіше вказуються на технологічних лініях. Інтервали передбачають чисте обслуговування з низьким циклом; помножте на 0,4-0,6, якщо вміст твердих речовин перевищує 3 відсотки за вагою.
Порівняння загальних конструкцій зворотних клапанів, що використовуються на технологічних лініях і лініях суспензії. Розглядайте інтервали як базову лінію планування та підтверджуйте їх власноруч виміряними витоками та кількістю циклів.
Записи про несправності під час роботи з абразивним шламом показують постійну картину: клапан рідко є першим компонентом, на який скаржаться, і перші скарги зазвичай пов’язані з насосом. Наведений нижче розподіл відображає причини, про які повідомляють групи технічного обслуговування, коли зворотний клапан нарешті виймають для перевірки.
Чотири вимірювання вловлюють більшу частину цього до відмови. Перепад тиску на клапані зростає, коли диск перестає відкриватися повністю. Акустична ознака закриття скорочується, коли диск висить. Обсяг зворотного потоку, оцінений за допомогою випробування зупинки насоса, зростає разом із витоком сідла. Зазор шарнірної цапфи збільшується задовго до того, як диск помітно нахилиться. Жоден із них не вимагає відключення; усі чотири вимагають, щоб ізоляційна арматура, контрольні точки та платформа доступу були заплановані на етапі проектування.
Зворотні клапани значною мірою зосереджені в програмах, де середовище є чистим і вартість зворотного потоку висока. Розподіл між секторами пояснює, чому один інтервал технічного обслуговування не може бути застосований для заводу.
Майнінгова частка створює проблеми. Зворотні клапани призначені для гірничодобувної промисловості, оскільки наслідки зворотного потоку в зумпф або згущувач є серйозними, але середовище в цих лініях саме те, що руйнує клапан. Зворотний клапан, що захищає контур чистої води, може працювати роками під час щорічної перевірки. Один і той самий клапан на циклонній живильній або хвостовій лінії може потребувати уваги в рамках однієї кампанії, тому оператори гною все частіше сумніваються, чи місце зворотного клапана взагалі в лінії.
Якщо зворотний клапан відкривався тричі на рік під час того самого абразивного навантаження, вартість обслуговування вже перевищила значення захисту, який він забезпечує. Варто оцінити три альтернативи, залежно від того, для запобігання чого був фактично встановлений зворотний клапан.
По-перше, видалити функцію зворотного потоку та замінити її повнопрохідним запірним клапаном із послідовним відключенням. Пережимний клапан підходить для цієї ролі, тому що еластомерна втулка є єдиною частиною, що змочується: немає ні сідла, ні шарніра, ні порожнини, ні зазору, куди б могли накопичуватися частинки. Коли рукав остаточно зношується, його замінюють на місце, не знімаючи корпус з лінії. Для заводів, які порівнюють цей маршрут із конструкцією мембрани з футеруванням, компроміси щодо витоку, терміну зносу та зберігання запасних частин викладені в цьому Порівняння пережимного клапана з мембранним клапаном для шахтних робіт . Така ж логіка поширюється на діапазон повнопрохідних пережимних клапанів , включаючи конфігурації з відкритим і закритим корпусом.
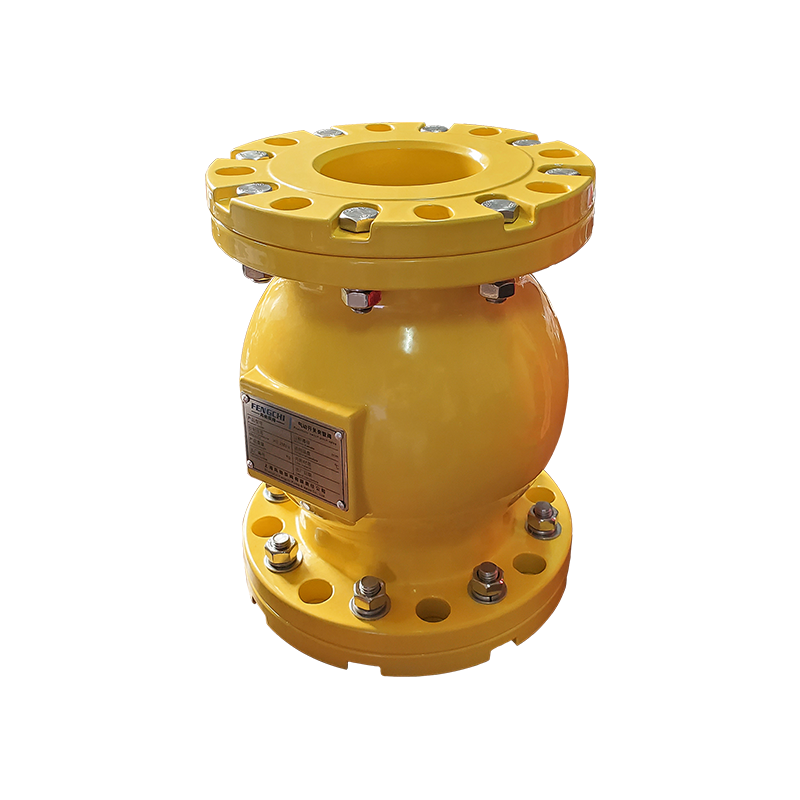 Стандартні пневматичні перетинні клапани Номінальний діаметр: DN15~DN2000, 1/2 ”~84”in Переглянути продукт →
Другий варіант застосовується, коли все ще потрібне позитивне закриття на колекторі гною. Ножовий засувний клапан забезпечує повнопрохідний шлях потоку без порожнин і дію зсуву, яке прорізає тверді частинки, що осіли, під час закриття, тому точка ізоляції не стає зоною осідання. Хід затвора та стан сідла перевіряються ззовні лінії, що усуває необхідність ламати фланець, щоб просто перевірити, чи герметичний клапан.
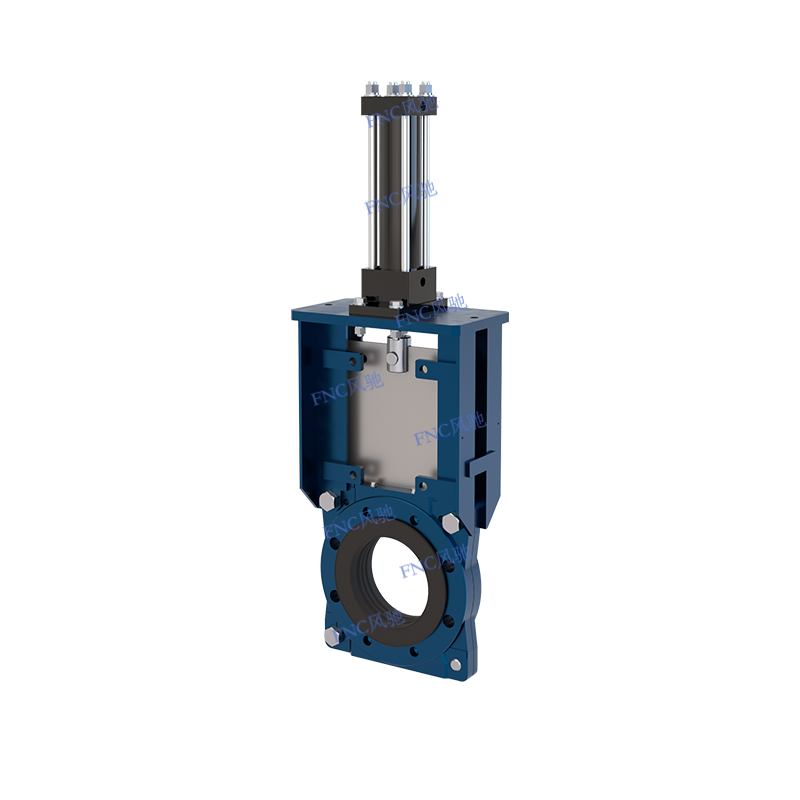 Засувки шиберні КГВ-Д Номінальний діаметр: DN50 ~ DN1500 Переглянути продукт →
Третій варіант усуває проблему вище за течією. Перистальтичний шланговий насос взагалі не має внутрішніх зворотних клапанів: шланг є єдиним змоченим компонентом, насос є самовсмоктуючим і допускає роботу всуху. На всмоктувальних лініях, де донний або зворотний клапан постійно засмічується, заміна насосного елемента часто обходиться дешевше, ніж технічне обслуговування клапана, який його живить.
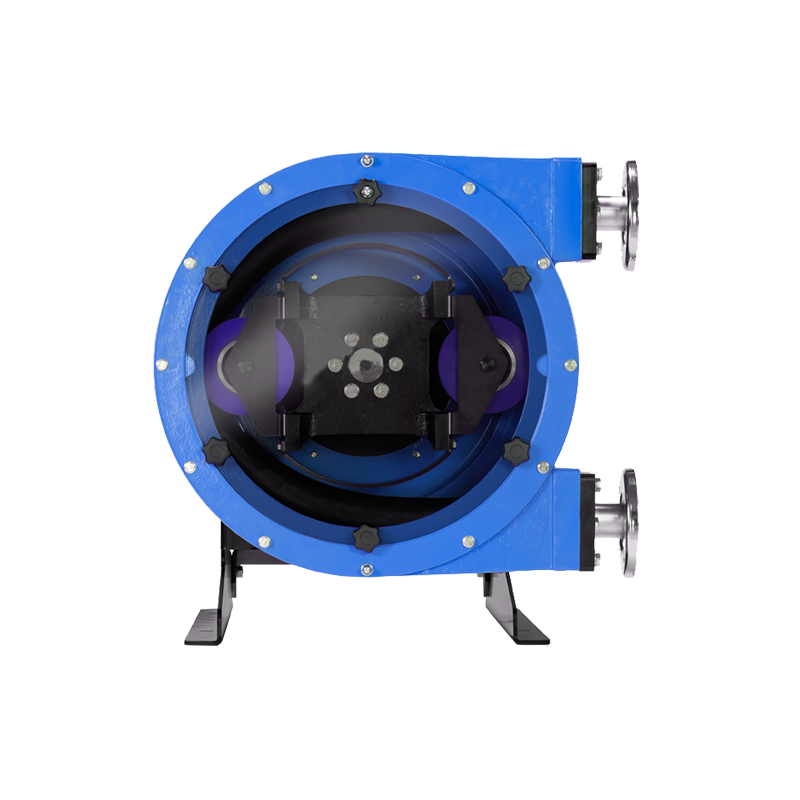 Роликовий шланговий насос Номінальний діаметр: DN10~DN150 Переглянути продукт →
Якщо ремонт є правильним викликом, описана нижче процедура збереже втручання коротким, а записи корисними.
1. Ізолювати та перевірити
Подвійне блокування та видалення повітря, підтвердьте нульовий тиск у дренажі, потім застосуйте блокування та маркування. На лініях шламу промийте перед відкриттям будь-якого фланця.
2. Запишіть базову лінію
Зареєструйте маркування корпусу, матеріал сідла, потужність пружини, орієнтацію та стан фланця, а також сфотографуйте диск і сідло перед чищенням. Фотографії після очищення приховують докази.
3. Вимірюйте, а не оцінюйте
Перевірте мікрометром ширину контактної смуги сидіння, підйом диска та зазор шарнірної цапфи. Запишіть числа проти попереднього прочитання, а не проти думки.
4. Очистіть і огляньте порожнину
Видаліть ущільнені тверді частинки з мертвого об’єму, а потім подивіться на наявність ерозійних канавок, ямок і будь-яких ознак контакту диска з корпусом.
5. Вирішіть ремонт або заміну
Замініть, а не відновлюйте, коли ерозія сідла пройде приблизно 20 відсотків ширини контакту або коли зазор шарнірної цапфи перевищує ліміт виробника. Повторно оброблене сидіння на зношеному штирі знову швидко вийде з ладу.
6. Перевстановіть правильно
Перевірте стрілку потоку проти фактичного напрямку потоку, використовуйте нову прокладку та дотримуйтеся послідовності затягування болтів. Більшість «нових» несправностей зворотних клапанів протягом тижня виявляються через орієнтацію або крутний момент.
7. Повернути дані
Введіть зазор між штифтами, ширину стрічки сидіння та кількість циклів у систему обслуговування. Без тенденції наступний інтервал перевірки є припущенням.
План технічного обслуговування настільки ж хороший, як і документи, що стоять за ним. Для промислової арматури на гірничодобувних і технологічних майданчиках тримайте комплекти сідла, шарнірні штифти, пружини та прокладки відповідно до встановленої обрізки. Еластомерні деталі мають термін придатності, який вимірюється роками, а не десятиліттями, і рукав або ущільнювач, які стояли на гарячому складі, вийде з ладу раніше, ніж це передбачає його службовий запис. Відповідно обертайте акції.
Документація повинна бути зібрана при покупці, а не після поломки. Сертифікати матеріалів, протоколи випробувань під тиском, що перевищує розрахунковий у 1,5 рази, відстеження партії еластомеру та декларація про відповідність для експортованого обладнання – це документи, які вимагатимуть аудитор або страховик. Якщо підприємство працює відповідно до стандартів ISO 9001, ISO 14001 та ISO 45001, одні й ті самі записи одночасно підтримують перевірки якості, навколишнього середовища та безпеки праці, тому єдина процедура подання документів охоплює три зобов’язання. Для обладнання, що постачається в ЄС, маркування CE та декларації RoHS мають доставлятися разом із клапаном, а не вимагатися через кілька місяців.
Нарешті, сплануйте екологічну сторону роботи. Злийте та промийте, перш ніж зламати фланець, захопіть промивний об’єм замість того, щоб скинути його на сорт, і утилізуйте зношений еластомер і металеву обшивку через правильний потік відходів. На лініях виробництва гною це більший обсяг, ніж очікує більшість планувальників, і це частина процедури, яку найчастіше пропускають під тиском виробництва.
Поверніться до хвостосховища з отвору. Клапан вийшов з ладу не тому, що був неякісно зроблений. Це не вдалося, оскільки ніхто не міг його ізолювати, ніхто не вимірював шарнірний штифт, а середовище ніколи не було сумісним з поворотним диском і металевим сидінням. Виправте ізоляцію та контрольні точки, налаштуйте вимірювання на тенденцію та збережіть зворотний клапан там, де він справді належить. Скрізь найдешевше технічне обслуговування — це клапан, який вам більше не потрібно відкривати.
Принцип роботи закритого пережимного клапана FNC® простий. У відкритому положенні клапан забезпечує повний прохід, забезпечуючи необмежений поті...
See Details
Пережимні клапани з пневматичним приводом пропонують унікальне та економічно ефективне рішення для проблем контролю рідини. Секрет криється в гу...
See Details
Ножовий засувний клапан FNC сумісний з різними приводами. Його основний корпус виготовлений із таких матеріалів, як чавун, лита сталь та нержаві...
See Details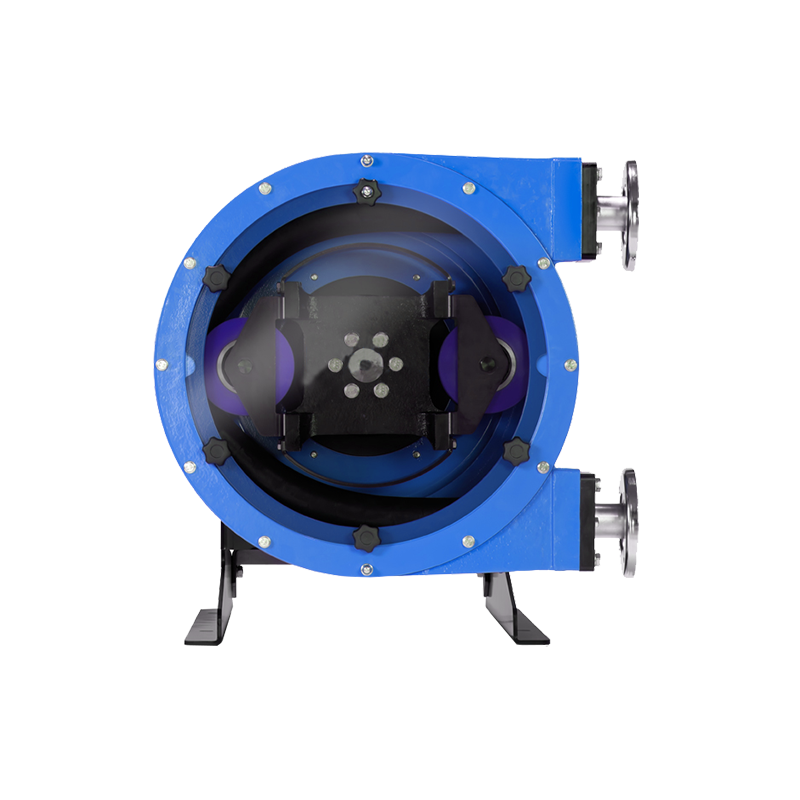
Шлангові насоси належать до категорії перистальтичних насосів. Шланговий насос FNC здатний транспортувати високоабразивне середовище. Він не має...
See Details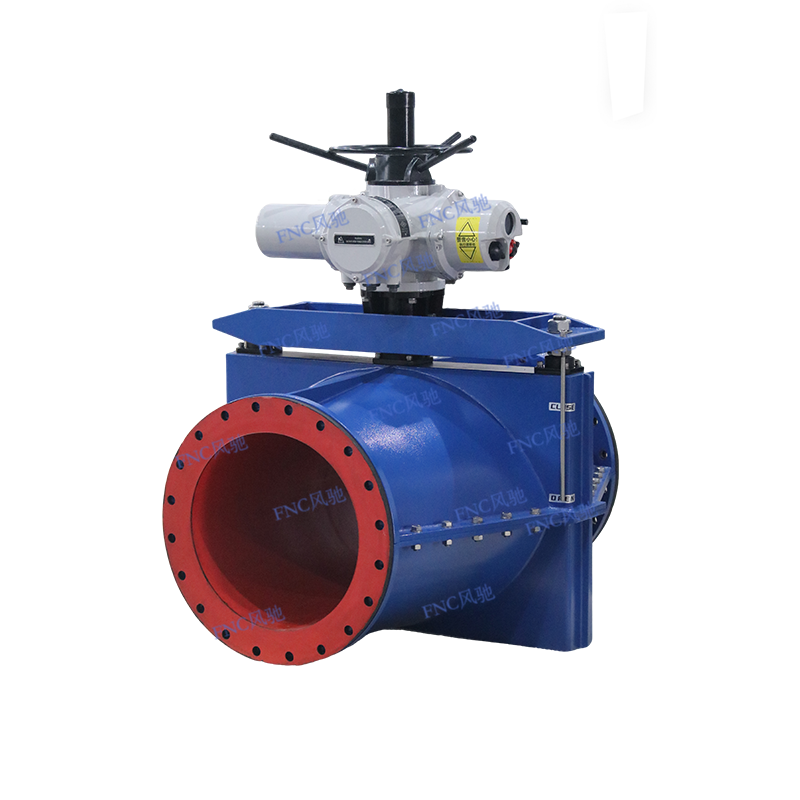
Порівняно зі звичайними перетинними клапанами, перетинні клапани великого діаметру мають набагато вищі вимоги до виробництва. Як «основний компо...
See Details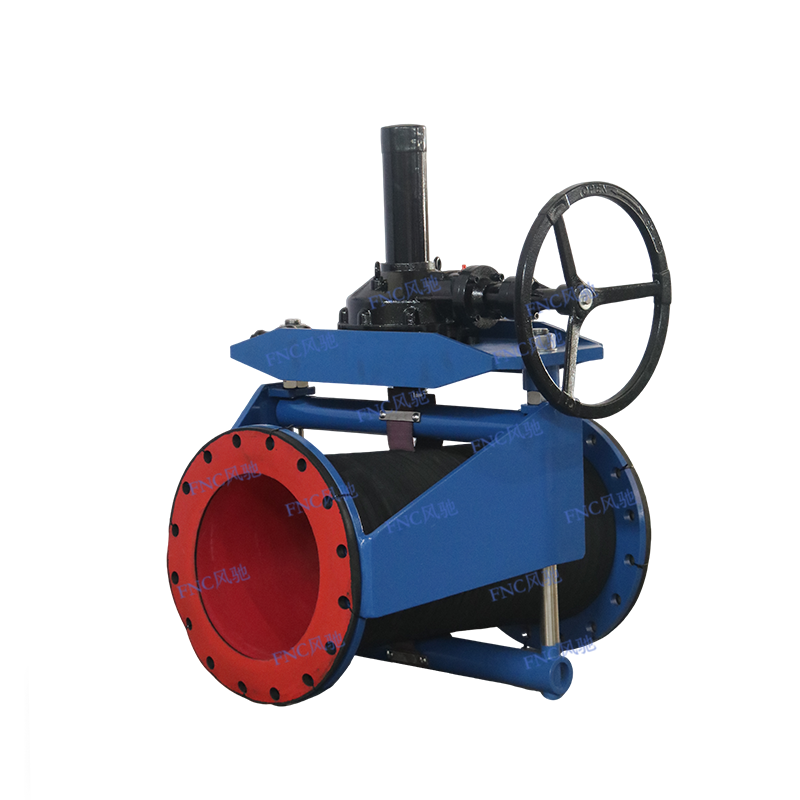
Принцип роботи закритого пережимного клапана FNC® простий. У відкритому положенні клапан забезпечує повний прохід, забезпечуючи необмежений поті...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Copyright© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Пережимний клапан високого тиску на замовлення